Artykuł sponsorowany
Co decyduje o trwałości spoiny w poliwęglanie litym i komorowym po CNC
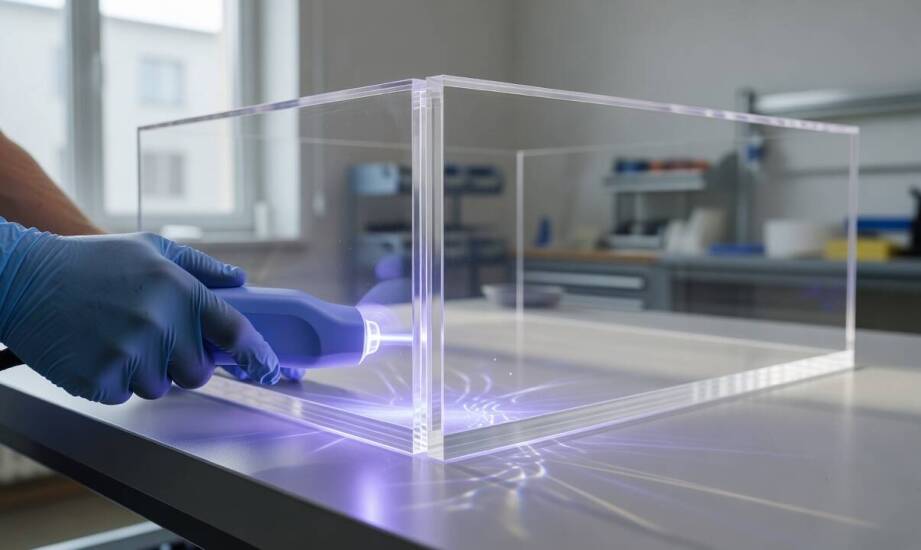
W produkcji wymagających elementów reklamowych, nowoczesnych mebli oraz przemysłowych osłon technicznych kluczową rolę odgrywa trwałość połączeń. Zróżnicowana budowa materiałów sprawia, że proces spajania płyt przebiega inaczej w przypadku struktury komorowej, a inaczej przy wariantach litych. Sama metoda łączenia nie gwarantuje jeszcze sukcesu, ponieważ ostateczny efekt zależy od bardzo wielu czynników pobocznych. Po przeprowadzeniu mechanicznej obróbki różnice w zachowaniu krawędzi stają się szczególnie widoczne i bezpośrednio wpływają na stabilność całego wyrobu.
Przeczytaj również: Jakie są korzyści wynikające z posiadania precyzyjnych map do celów projektowych?
Mechanika spoiw a wpływ frezowania na krawędzie
Chemia przemysłowa oferuje kilka ścieżek montażowych, z których każda inaczej oddziałuje na obrabianą powierzchnię. Trwałe klejenie poliwęglanu nierzadko opiera się na preparatach utwardzanych promieniami UV. Środek tego typu powoduje szybką polimeryzację i tworzy wysoce przezroczystą spoinę, co ma fundamentalne znaczenie przy tworzeniu estetycznych standów reklamowych. Alternatywę stanowią kleje rozpuszczalnikowe, które fizycznie nadtapiają zewnętrzną warstwę płyt. Taki mechanizm pozwala na zimne spawanie elementów, ale przeważnie skutkuje niższą wytrzymałością mechaniczną w porównaniu do innych metod. Z kolei dwuskładnikowe masy metakrylowe wypełniają większe szczeliny, wykazują wysoką przyczepność początkową i pozwalają na bezpieczne polerowanie styków po ich stwardnieniu.
Przeczytaj również: Wykorzystanie gięcia rur w produkcji elementów konstrukcyjnych i wyposażenia wnętrz
Zanim spoiwo trafi na element roboczy, materiał musi przejść odpowiednie formatowanie. Przemysłowa obróbka tworzyw, którą na co dzień zajmuje się MURGRABIA, wymaga zachowania rygorystycznych parametrów pracy maszyn. Frezowanie CNC bezpośrednio zmienia strukturę przecinanych krawędzi. Zbyt wysokie obroty wrzeciona i stępione narzędzia generują silne naprężenia wewnętrzne oraz powodują powstawanie mikropęknięć. Powierzchnia traci wtedy naturalną chłonność, a adhezja jakiegokolwiek preparatu zauważalnie spada. Skrawanie przy użyciu optymalnych prędkości rzędu 500-1000 obrotów na minutę zachowuje pełną integralność strukturalną płyt.
Przeczytaj również: Co należy wiedzieć o pielęgnacji biżuterii z kamieniami szlachetnymi?
Odpowiednio wycięta linia łączenia wciąż wymaga właściwego przygotowania bezpośrednio przed nałożeniem chemii. Procedura ta rozpoczyna się od usunięcia zabrudzeń i odtłuszczenia obszaru roboczego za pomocą alkoholu izopropylowego. Delikatne przeszlifowanie krawędzi papierem o gradacji 400-600 zwiększa faktyczną powierzchnię kontaktu i wzmacnia siłę wiązania. Po matowieniu należy dokładnie usunąć powstały pył, który mógłby przedostać się do płynnego spoiwa i osłabić połączenie między dwiema płaszczyznami.
Dobór elastyczności a specyfika użytego materiału
Decyzja o wyborze charakterystyki spoiny wynika prosto ze środowiska pracy gotowego przedmiotu oraz zastosowanych materiałów dodatkowych. Sztywne wiązanie sprawdza się przy budowie konstrukcji wymagających zachowania wysokiej stabilności geometrycznej, takich jak zamknięte osłony maszyn czy regały meblowe. Sytuacja zmienia się całkowicie w momencie wprowadzania profili z innych surowców. Zastosowanie kleju elastycznego jest konieczne przy łączeniu poliwęglanu z aluminium, ponieważ kompensuje on różnice w rozszerzalności termicznej obu powierzchni i zapobiega uszkodzeniom zmęczeniowym.
Wewnętrzna budowa samych płyt również warunkuje docelową technikę montażu. Materiał lity charakteryzuje się jednolitą masą na całym swoim przekroju. Zamknięta struktura ułatwia równomierne rozprowadzenie spoiwa i zapewnia znacznie wyższą odporność mechaniczną styków. Elementy wykonane z takich arkuszy znoszą trudne obciążenia zewnętrzne i doskonale sprawdzają się jako trwalszy zamiennik szkła w miejscach narażonych na uderzenia.
Obecność pustych przestrzeni w poliwęglanie komorowym narzuca zupełnie inne metody pracy. Płaskie połączenie zewnętrznych płaszczyzn nie chroni wnętrza przed degradacją. Krawędzie takich arkuszy wymagają dodatkowego uszczelnienia otwartych komór specjalnymi taśmami paroizolacyjnymi oraz paroprzepuszczalnymi. Zignorowanie tego etapu prowadzi do szybkiego wnikania kurzu, drobnych owadów i skroplonej wody w głąb kanalików, co trwale psuje estetykę oraz pogarsza izolacyjność cieplną. Zabezpieczenie profili brzegowych stanowi podstawowy warunek wieloletniej trwałości zadaszeń i ekranów.
Żywotność gotowego połączenia zależy od starannego zgrania kilku etapów produkcji. Sama obecność dobrych preparatów chemicznych nie wystarczy, jeśli materiał zostanie przegrzany podczas agresywnego frezowania lub nie przejdzie odpowiedniego odtłuszczenia. Trwały montaż elementów opiera się na analizie właściwości fizycznych wybranego arkusza, przewidzeniu naprężeń termicznych przy łączeniu z metalami oraz uwzględnieniu warunków atmosferycznych panujących w docelowym miejscu instalacji. Wynik prac produkcyjnych odzwierciedla więc zachowanie rygoru technologicznego na drodze od cięcia maszynami numerycznymi aż do całkowitego stężenia spoiny.
Kategorie artykułów
Polecane artykuły

Jakie parametry wentylatora osiowego do łazienki są kluczowe przy wyborze?

Masaż dla dzieci - dlaczego warto wprowadzić go do codziennej rutyny

Co wpływa na różnice w cennikach usług notarialnych w różnych kancelariach?
